
Attrezzare un laboratorio di oreficeria: cosa comprare subito, cosa può aspettare
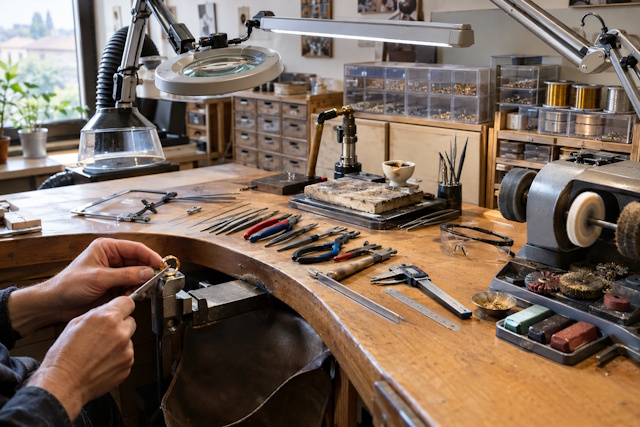
Chi apre un laboratorio di oreficeria commette quasi sempre lo stesso errore: compra le macchine prima di aver capito che lavoro farà. Il risultato sono un laminatoio che resta coperto da un telo per due anni e un banco troppo basso che fa venire mal di schiena a metà pomeriggio.
Questa guida segue l'ordine inverso. Prima la postazione, poi gli utensili, poi le macchine, con qualche numero per orientarsi.
Prima di spendere: che tipo di laboratorio è?
Le priorità cambiano parecchio a seconda dell'attività. Un laboratorio di riparazioni vive di saldatura e lucidatura; uno che fa pezzi su misura ha bisogno di fabbricare dal metallo grezzo.
| Tipo di attività | Da avere subito | Può aspettare |
|---|---|---|
| Riparazioni e ritocchi | Banco, seghetto, lime, pinze, cannello, motore con spazzole e dischi, ultrasuoni | Laminatoio, filiera, fusione |
| Gioielli su misura | Tutto il precedente, più bilancia, calibro, laminatoio, filiera | Microscopio, macchine per la fusione |
| Piccola produzione | Dotazione completa, loupe binoculare o microscopio, aspirazione dedicata | Automazioni e attrezzature di serie |
Una volta chiarito il profilo, si può passare al catalogo. Chi cerca forniture complete per orafi professionisti trova utensili, materiali e consumabili nello stesso posto, e il primo ordine si fa in una volta sola invece che in cinque.
Il banco: il pezzo su cui non si risparmia
Si lavora seduti per sei, otto ore. Il piano dovrebbe arrivare all'altezza dei gomiti con le braccia rilassate, così polsi e spalle restano liberi. Una sedia regolabile in altezza costa meno di un mese di fisioterapia.
Sotto il piano va fissata la pelle di recupero, una superficie di cuoio che raccoglie limatura e frammenti. Non è un dettaglio da artigiano nostalgico: la polvere d'oro 18 carati contiene il 75% di metallo fino, quindi quello che cade e si perde ha un valore reale. A fine settimana si raccoglie, si pesa, si manda a recuperare.
Poi la luce. Conta più di quanto si pensi, perché si lavora su dettagli di pochi decimi di millimetro. Una lampada a LED orientabile sul piano, meglio se con luce neutra, e una seconda fonte laterale per evitare le ombre. La norma europea sull'illuminazione dei luoghi di lavoro (UNI EN 12464-1) prevede livelli molto alti proprio per questo tipo di attività.
Gli utensili manuali di base
| Utensile | A cosa serve | Da sapere |
|---|---|---|
| Seghetto da orafo | Tagliare lamiera e tubo | Le lame si numerano dalla 8/0 (sottilissima) in su. Se ne rompono tante: si comprano a dozzine |
| Lime (a mano e ad ago) | Sagomare, rifinire, togliere i segni del taglio | Il taglio si indica con un numero: più è alto, più la grana è fine |
| Pinze (tonde, piatte, a becco) | Piegare filo e lamiera | Meglio con ganasce lisce, per non segnare il metallo |
| Mandrino per anelli | Dare forma e misura agli anelli | Si comincia dal modello in acciaio graduato |
| Martelli e mazzuoli | Forgiare, battere, stendere | Il mazzuolo in cuoio o plastica non segna il pezzo |
| Bulini | Incisione e incastonatura | Vanno affilati spesso, quindi serve anche una pietra |
| Pinzette | Posizionare saldature e pietre | Quelle antiaderenti a incrocio tengono il pezzo da sole |
Misurare e pesare
Qui si capisce se un laboratorio è serio. Un calibro digitale con risoluzione di 0,01 mm basta per spessori, diametri e misure delle pietre. Costa poco e si usa ogni giorno.
La bilancia è un altro discorso. Per il lavoro normale serve una lettura di 0,01 g; chi pesa pietre o lavora con quantità minime preferisce 0,001 g. Prima di comprare conviene guardare anche la portata massima: per la fusione ne servono una da qualche centinaio di grammi.
Per le pietre si usa una loupe 10x, quella standard di gemmologi e incastonatori. Per controllare una saldatura, a occhio nudo, non c'è modo di saperlo.
Saldatura: temperature e metodo
Ogni lega ha il suo intervallo di fusione, e la saldatura deve fondere prima del pezzo. Per questo si usano saldature di tre durezze (dura, media, tenera): si comincia dalla dura e si finisce con la tenera, così le giunzioni già fatte non si riaprono.
| Metallo | Titolo | Fusione (circa) |
|---|---|---|
| Oro fino | 999‰ (24 kt) | 1064 °C |
| Oro giallo 18 kt | 750‰ | 900–940 °C |
| Argento puro | 999‰ | 961 °C |
| Argento 925 (sterling) | 925‰ | circa 890 °C |
| Platino | 950‰ (tipico) | oltre 1700 °C |
Valori indicativi: cambiano con la composizione della lega.
La postazione comprende un cannello (gas e aria compressa per il lavoro corrente, ossigeno e gas per i metalli più duri), un blocco di carbone o di refrattario, il borace come disossidante e, a fine saldatura, un bagno di decapaggio. Chi lavora il platino ha bisogno di attrezzature a parte.
Laminatoio, filiera, motore
Sono le macchine che fanno la differenza tra riparare e fabbricare. Con un laminatoio si porta il metallo allo spessore voluto invece di comprare la lamiera già pronta, e il risparmio sulle leghe lo si vede in pochi mesi di lavoro. La filiera serve a trafilare il filo.
Il motore con albero flessibile (o un micromotore) accompagna il lavoro dalla foratura alla rifinitura. Per le velocità si parte da circa 18.000 giri al minuto con albero flessibile; i micromotori moderni vanno oltre i 30.000. Più importante del numero è la regolazione fine: sui metalli teneri si lavora piano.
Finitura e pulizia
La lucidatura è la fase che il cliente nota per prima, anche se non sa dirlo. Si passa per gradi: lima, carta abrasiva con grana sempre più fine, poi spazzole e dischi con paste diverse. Mescolare le paste tra un metallo e l'altro è un errore frequente: i residui di una si portano dietro graffi per l'altra, quindi ogni disco ha il suo metallo.
Per la pulizia finale c'è la vasca a ultrasuoni, in genere a 40 kHz. Per l'uso quotidiano bastano capacità da uno a tre litri, meglio se con riscaldamento. Chi lavora con pietre delicate (perle, smeraldi, opali) deve informarsi prima, perché le vibrazioni possono danneggiarle.
Consumabili: la voce che si dimentica nel preventivo
Le macchine si comprano una volta. Il resto finisce e si ricompra: lame da seghetto, dischi, paste, carta abrasiva, saldature, borace, filo. Una scorta minima per tipo evita di fermarsi con un anello da consegnare entro sera.
Funziona bene un sistema semplice: una scatola per tipologia, etichettata, con il numero minimo sotto il quale si riordina. Dieci minuti di organizzazione al mese costano meno di una mattina persa a cercare una lama.
Quanto costa: ordini di grandezza
| Voce | Fascia indicativa |
|---|---|
| Banco da orafo con accessori | 500–1.500 € |
| Utensili manuali di base | 300–800 € |
| Motore con albero flessibile / micromotore | 200–800 € |
| Bilancia di precisione | 100–400 € |
| Vasca a ultrasuoni | 100–500 € |
| Laminatoio manuale | 600–2.500 € |
| Microscopio o loupe binoculare | 300–1.500 € |
Fasce a titolo indicativo, da verificare con il fornitore: i prezzi dipendono da marca, qualità e dotazione.
Sicurezza: l'elenco breve
- Occhiali o visiera quando si lucida, si lima con il motore, si usa il cannello.
- Aspirazione sul posto di lucidatura: polveri di metallo e di paste non vanno respirate.
- Ventilazione nella zona saldatura e per l'uso dei prodotti di decapaggio.
- Estintore e rubinetto del gas a portata di mano.
- Capelli raccolti e niente maniche larghe vicino ai dischi.
Dove comprare
Conviene un fornitore che abbia in catalogo sia gli utensili sia i consumabili, perché per un laboratorio piccolo ordinare in cinque posti diversi significa cinque spedizioni e cinque ritardi. Fattori da guardare: disponibilità reale a magazzino, tempi di consegna, assistenza tecnica quando serve, possibilità di cambiare un articolo senza discutere.
Cookson-CLAL, per esempio, propone nello stesso catalogo attrezzature, materiali e consumabili per orafi e gioiellieri, e permette di costruire la dotazione un pezzo alla volta.
Ordine d'acquisto consigliato
- Banco, sedia, illuminazione.
- Seghetto, lime, pinze, calibro.
- Postazione di saldatura e decapaggio.
- Motore con accessori per la finitura.
- Bilancia e vasca a ultrasuoni.
- Laminatoio e filiera, se si fabbrica.
- Microscopio, se si incastona.
Domande frequenti
Quanto spazio serve per un laboratorio di oreficeria?
Per un singolo orafo bastano pochi metri quadrati, a patto che banco, saldatura e lucidatura siano separati. Conta più la disposizione che la metratura.
Si può partire con attrezzatura usata?
Sì, per laminatoi, banchi e utensili robusti. Più cauti con motori e bilance, dove l'usura si vede solo provando.
Qual è la prima macchina da comprare?
Di solito il motore con albero flessibile, perché serve a quasi tutte le fasi. Il laminatoio può aspettare finché non si inizia a fabbricare dal metallo grezzo.